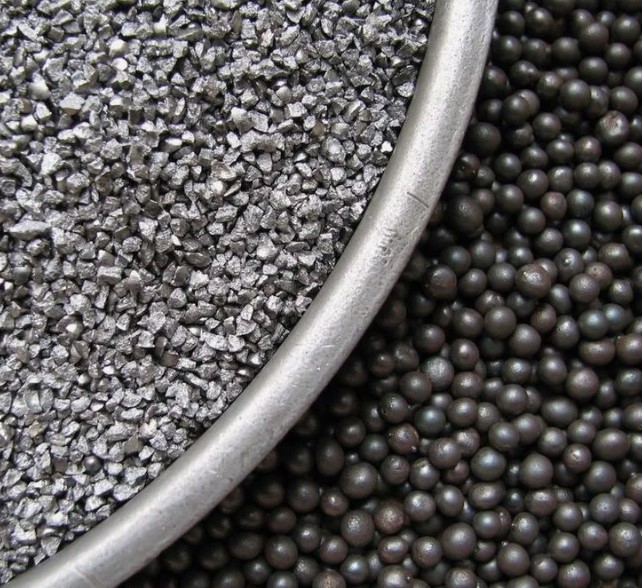
ГОСТ 11964-1981 Дробь чугунная и стальная техническая
ГОСТ 11964 от 1981 г.
Межгосударственный стандарт
Дробь из чугуна и стали технического назначения
Данный стандарт охватывает чугунную и стальную дробь, которая может быть литой, колотой или рубленой.
Дробь предназначена для следующих целей:
- очистка отливок, поковок и стального проката с помощью дробеметной и дробеструйной обработки;
- поверхностное упрочнение деталей, подверженных высоким нагрузкам, таких как валы, рессоры, пружины и зубчатые колеса;
- для насечки (дрессировки) валков в прокатных станах и выполнения других технологических процессов.
Документ регламентирует технические условия, размеры для производства следующих типов дроби из чугуна и стали:
| Наименование | Материал | Тип | Техническое обозначение |
|---|---|---|---|
| Дробь | Чугун | Литая | ДЧЛ |
| Литая улучшенная | ДЧЛУ | ||
| Колотая | ДЧК | ||
| Сталь | Литая | ДСЛ | |
| Литая улучшенная | ДСЛУ | ||
| Колотая | ДСК | ||
| Колотая улучшенная | ДСКУ | ||
| Рубленая из проволоки | ДСР |
Улучшенная дробь, изготовленная из чугунного литья, производится на основе чугунной литой дроби с последующим процессом отпуска, что позволяет значительно повысить её эксплуатационные характеристики по сравнению с исходной чугунной дробью. Аналогично, улучшенная стальная дробь создаётся из стальной литой дроби, которая подвергается закалке и отпуску, что также ведет к улучшению её эксплуатационных свойств, в сравнении с обычной стальной дробью.
Как изготавливают дробь:
- Чугунную и стальную колотую дробь получают путём дробления чугунной и стальной литой дроби.
- Улучшенная стальная колотая дробь производится путём дробления стальной литой дроби.
- Стальная рубленая дробь создаётся из проволоки, которая разделяется на отрезки, длина которых соответствует диаметру самой проволоки.
Литая дробь соответствует следующим размерам:
| Наименование | Материал | № дроби (рабочий размер отверстия сита, мм) | Рабочий размер отверстий сита для рассева, мм | Остаток на сите, % | |
|---|---|---|---|---|---|
| Не меньше | Не больше | ||||
| Дробь литая и литая улучшенная | Чугун, сталь | 03 (0,315) | 0,2 | 85 | – |
| 0,315 | 70 | – | |||
| 0,5 | – | 12 | |||
| 0,63 | – | 1 | |||
| 05 (0,5) | 0,315 | 85 | – | ||
| 0,5 | 70 | – | |||
| 0,8 | – | 12 | |||
| 1 | – | 1 | |||
| 08 (0,8) | 0,63 | 90 | – | ||
| 0,8 | 80 | – | |||
| 1,25 | – | 6 | |||
| 1,4 | – | 1 | |||
| 1 (1) | 0,8 | 90 | – | ||
| 1 | 80 | – | |||
| 1,4 | – | 6 | |||
| 1,6 | – | 1 | |||
| 1,4 (1,4) | 1,25 | 90 | – | ||
| 1,4 | 80 | – | |||
| 2,2 | – | 1 | |||
| 1,8 (1,8) | 1,6 | 90 | – | ||
| 1,8 | 80 | – | |||
| 2,8 | – | 1 | |||
| 2,2 (2,2) | 1,8 | 95 | – | ||
| 2,2 | 80 | – | |||
| 3,2 | – | 1 | |||
| 2,8 (2,8) | 2,2 | 95 | – | ||
| 2,8 | 80 | – | |||
| 3,6 | – | 1 | |||
| 3,2 (3,2) | 2,8 | 90 | – | ||
| 3,2 | 75 | – | |||
| 4,5 | – | 1 | |||
| 3,6 (3,6) | 3,2 | 94 | – | ||
| 3,6 | 85 | – | |||
Колотая дробь, изготовленная из чугуна или стали, соответствует размерам:
| Наименование | Материал | № дроби (рабочий размер отверстия сита, мм) | Рабочий размер отверстий сита для рассева, мм | Остаток на сите, % | |
|---|---|---|---|---|---|
| Не меньше | Не больше | ||||
| Дробь колотая | Чугун, сталь | 03 (0,315) | 0,2 | 75 | – |
| 0,315 | 65 | – | |||
| 0,63 | – | 1 | |||
| 05 (0,5) | 0,313 | 75 | – | ||
| 0,5 | 65 | – | |||
| 1 | – | 1 | |||
| 08 (0,8) | 0,63 | 80 | – | ||
| 0,8 | 70 | – | |||
| 1,4 | – | 1 | |||
| 1 (1) | 0,8 | 80 | – | ||
| 1 | 70 | – | |||
| 1,6 | – | 1 | |||
| 1,4 (1,4) | 1,25 | 80 | – | ||
| 1,4 | 70 | – | |||
| 2,2 | – | 1 | |||
| 1,8 (1,8) | 1,6 | 85 | – | ||
| 1,8 | 75 | – | |||
| 2,8 | – | 1 | |||
| 2,2 (2,2) | 1,8 | 85 | – | ||
| 2,2 | 75 | – | |||
| 3,2 | – | 1 | |||
Рубленая дробь, изготовленная из стальной проволоки, соответствует размерам:
| Наименование | Материал | № дроби |
|---|---|---|
| Дробь рубленая | Сталь | 02 |
| 03 | ||
| 04 | ||
| 05 | ||
| 06 | ||
| 07 | ||
| 08 | ||
| 1 | ||
| 1,2 | ||
| 1,6 | ||
| 2,2 | ||
| 2,8 | ||
| 3 |
Размер отверстий сита, № сетки и полотен для сит:
| Рабочий размер отверстия сита, мм | № сетки | № решетного полотна | |
|---|---|---|---|
| ГОСТ 6613-1986 | ГОСТ 3826-1982 | ТУ 23.2.2067, ТУ 23.2.2068 | |
| 0,2 | 02 | – | – |
| 0,315 | 0315 | – | – |
| 0,5 | 05 | 06 | – |
| 0,63 | 063 | 063 | – |
| 0,8 | 08 | 08 | 08 |
| 1 | 1 | 1 | 10 |
| 1,25 | 1,25 | – | – |
| 1,4 | – | 1,4 | 14 |
| 1,6 | 1,6 | 1,6 | 16 |
| 1,8 | – | 1,8 | 18 |
| 2,2 | – | 2,2 | 22 |
| 2,8 | – | 2,8 | 28 |
| 3,2 | – | 3,2 | 32 |
| 3,6 | – | – | 36 |
| 4,5 | – | 4,5 | 45 |
| 5,5 | – | 5,5 | 55 |
Условное обозначение дроби должно включать в себя следующие элементы:
- название;
- тип обозначения;
- № дроби;
- минимальный показатель твердости;
- ссылку на действующий стандарт.
Например, условное обозначение для чугунной литой дроби улучшенного качества, № 1,4, с твердостью в диапазоне 455-580 HV будет выглядеть так:
Дробь ДЧЛУ 1,4 455 ГОСТ 11964-81
Технические требования к дроби из чугуна и стали:
- Все типы дроби, за исключением рубленой, должны обладать плотностью не менее 7200 кг/м³.
- Твердость литой дроби из чугуна варьируется от 545 до 830 HV, в то время как улучшенная литая дробь из чугуна имеет твердость в диапазоне 455-580 HV.
- Стальная дробь, включая литую и колотую, а также их улучшенные версии, производится в двух диапазонах твердости: 365-545 HV или 545-830 HV.
- Режимы термической обработки для литой дроби устанавливаются производителем.
- Физико-механические характеристики и химический состав рубленой дроби должны соответствовать требованиям ГОСТ 9389 от 1975 г, касающимся проволоки, из которой она изготовлена.
- Химический состав дроби также определяется производителем.
- Микроструктура улучшенной литой дроби из стали должна состоять из отпущенного мартенсита с бейнитом.
- Улучшенная литая дробь из чугуна должна иметь микроструктуру, состоящую из отпускаемого сорбита, тростита и карбидной фазы, входящей в состав эвтектики.
- Литая дробь должна иметь округлую форму, тогда как колотая дробь должна представлять собой неправильный многогранник с возможностью наличия сферических поверхностей на гранях.
- Рубленая дробь должна иметь форму цилиндра, где диаметр и высота равны.
Допустимое количество дроби с отклонениями в форме, усадочной рыхлостью, раковинами и трещинами не должно превышать значения, указанные в таблице:
| Наименование | Материал | Тип | Содержание дроби, %, не больше | |||
|---|---|---|---|---|---|---|
| С отклонением по форме | С усадочной рыхлостью | С наличием раковин | С наличием трещин | |||
| Дробь | Чугун | Литая | 10 | 10 | 10 | 10 |
| Литая улучшенная | 5 | |||||
| Сталь | Литая | 15 | ||||
| Литая улучшенная | ||||||
| Рубленая | 10 | – | – | – | ||
Дробь с отклонениями в форме классифицируется следующим образом:
- литая дробина определяется как таковая, если ее длина превышает поперечное сечение более чем на 70%;
- рубленая дробина считается таковой, если ее высота превышает ± 20% от диаметра проволоки;
- спекшиеся дробины принимаются за одну единицу.
Дробь считается бракованной при следующих условиях:
- площадь усадочной рыхлоты превышает 40% от общей площади дробины;
- площадь самой крупной раковины составляет более 10% от сечения дроби;
- длина самой длинной трещины превышает 20% от диаметра дробины.
Смешивание дроби одного типа с дробью других типов не допускается, за исключением колотой дроби, где содержание литой дроби не должно превышать 3% от общего веса. Также не допускается смешивание дроби разных номеров рубленной дроби. Уровень загрязненности дроби инородными частицами не должен превышать 0,5% от общего веса. Для защиты от атмосферной коррозии литая и рубленая дробь проходят антикоррозионную обработку (ингибирование, пассивация, оксидирование и т.д.). Изготовление дроби должно соответствовать исполнению У и Т категории 3 по стандарту ГОСТ 15150. Для дроби, отправляемой на экспорт, товаросопроводительная документация должна соответствовать требованиям внешнеэкономической организации. Для проверки соответствия дроби установленным стандартам производитель обязан проводить приемосдаточные испытания.
В ходе этих испытаний дробь подлежит выборочному контролю по следующим критериям:
- Для чугунной и стальной литой дроби: зерновой состав, твердость, плотность, форма, усадочная рыхлота, наличие раковин и трещин.
- Для улучшенной чугунной и стальной литой дроби: зерновой состав, твердость, форма, усадочная рыхлота, наличие раковин, трещин и микроструктура.
- Для колотой дроби: зерновой состав.
- Для рубленой дроби: зерновой состав и форма.
Объем выборки дроби определяется в зависимости от количества упаковок в партии:
- до 100 упаковок — 2 упаковки;
- от 101 до 500 упаковок — 4 упаковки;
- от 501 упаковки и более — 8 упаковок.
Партией считается общее количество упаковок дроби, которое прошло производственный процесс в определенный промежуток времени и одновременно представлено для технического контроля. Из упаковки весом до 500 кг отбирается проба не менее 0,5 кг, а из упаковки свыше 500 кг — не менее 2 кг. Пробы, собранные из упаковок, объединяются в одну общую пробу и тщательно перемешиваются. Затем методом квартования отбирается средняя проба весом 0,5 кг. Из этой средней пробы также методом квартования отбирается лабораторная проба весом 0,1 кг.
Если результаты испытаний не соответствуют требованиям стандарта, проводятся повторные испытания на удвоенном объеме дроби. Результаты этих повторных испытаний являются окончательными и распространяются на всю партию.
Контроль качества дроби чугунной, стальной
Для контроля зернового состава необходимо проводить рассев образца на ситовых анализаторах или вручную, используя набор сит, расположенных по убыванию размеров, начиная с крупных. Время, отведенное на рассев, составляет 5 минут.
Процентное содержание остатков на каждом контрольном сите определяется путем взвешивания на лабораторно-технических весах с точностью до 0,1 г. Результаты следует проверять в соответствии с допустимыми нормами остатка. Браковочным показателем для каждой фракции является сумма остатков на двух нижних ситах; допустимое содержание остатка на сите, определяющем номер фракции, считается факультативным.
Для анализа формы, усадочной рыхлоты, наличия раковин, трещин, микроструктуры и твердости дроби образец изготавливается следующим образом: из лабораторной пробы, прошедшей ситовой анализ, отбираются 40 дробин с контрольного сита, которые заливаются пластмассой и выдерживаются до полной полимеризации. Затем образец стачивается до половины диаметра дробины и полируется до шероховатости поверхности 0,05 мкм в соответствии с ГОСТ 2789. Контроль твердости, формы, усадочной рыхлоты, наличия раковин и трещин осуществляется на нетравленном образце.
Микроструктуру проверяют на образце после повторного полирования и травления 4%-ным раствором азотной кислоты в этиловом спирте. Форма дроби, величина рыхлоты, раковины и трещины должны контролироваться при увеличении не менее 8 раз. Микроструктуру дроби определяют при увеличении не менее 500 раз: для стальной дроби — по ГОСТ 8233, для чугунной — по ГОСТ 3443.
Для определения плотности дроби берется средняя проба массой 0,05—0,10 кг, которая засыпается в мерный цилиндр по ГОСТ 1770 объемом 50—100 мл, заполненный дистиллированной водой до средней отметки. Плотность равна отношению массы навески к увеличению объема воды в мерной емкости после погружения навески и полного удаления воздуха.
Маркировка, упаковка, транспортировка и хранение дроби
На каждой упаковке дроби необходимо использовать несмываемую краску для нанесения маркировки, которая должна включать в себя следующие элементы:
- наименование или товарный знак производителя;
- условное обозначение дроби;
- масса продукта.
Маркировка может быть размещена на ярлыках, бирках или табличках, которые могут быть прикреплены к упаковке любым удобным способом. Дробь следует упаковывать в металлические контейнеры с массой нетто от 40 до 5000 кг, в деревянные ящики с массой нетто от 25 до 500 кг, или в бумажные четырехслойные мешки в соответствии с ГОСТ 11964-81 и ГОСТ 2226, массой нетто от 25 до 40 кг. Внутренние поверхности деревянных ящиков должны быть обернуты двухслойной упаковочной бумагой по ГОСТ 8828.
Упаковка должна соответствовать категории КУ-2 по ГОСТ 23170 и обеспечивать сохранность дроби в условиях хранения 6 (ОЖ2) по ГОСТ 15150 на протяжении 12 месяцев, а также защиту при транспортировке в условиях 6 (ОЖ2) по ГОСТ 15150 от климатических факторов и С по ГОСТ 23170 от механических воздействий.
Для экспортной упаковки необходимо соблюдать требования ГОСТ 23170. Дробь может перевозиться любыми видами транспорта. Условия транспортировки и хранения в отношении климатических факторов должны составлять 4 (Ж2) для стран с умеренным климатом и 6 (ОЖ2) для стран с тропическим климатом в соответствии с ГОСТ 15150.
Гарантии от изготовителя
Производитель подтверждает, что дробь соответствует требованиям данного стандарта при условии соблюдения правил транспортировки и хранения. Гарантийный срок хранения составляет 12 месяцев с даты производства дроби на заводе. Для экспортных поставок гарантийный срок хранения также равен 12 месяцам с момента пересечения государственной границы.